为了让更多制造企业少走弯路,我们围绕便捷的点胶控制器销售厂家做了一轮技术开放活动,把选型方法和实测数据摆到台面上。
在3C 电子结构粘接和新能源三电防护这类场景里,点胶控制器的表现直接决定胶点的形状、位置和一致性。尤其是厌氧胶这类材料,黏度随温度和时间变化明显,稍不注意就会出现胶量偏薄或者拉丝。围绕「便捷的点胶控制器销售厂家」,向宇龙这些年积累的经验,大致可以归结为一句话:先把工况问清楚,再谈参数。
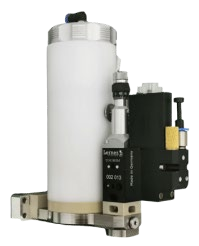
要把它理顺,大致要走过这几步:第1步,先把现有工艺参数完整记录下来,包括气压、时间、温度和胶水批号。第2步,把参数固化成配方并做权限分级,避免随意改动。第3步,接入气压与温度补偿,让环境波动不再影响胶量。第4步,做连续运行验证,用称重数据确认一致性。第5步,把点胶数据接入产线系统,异常自动报警。
下面是几个真实感很强的现场例子,过程与结果都做了脱敏处理:
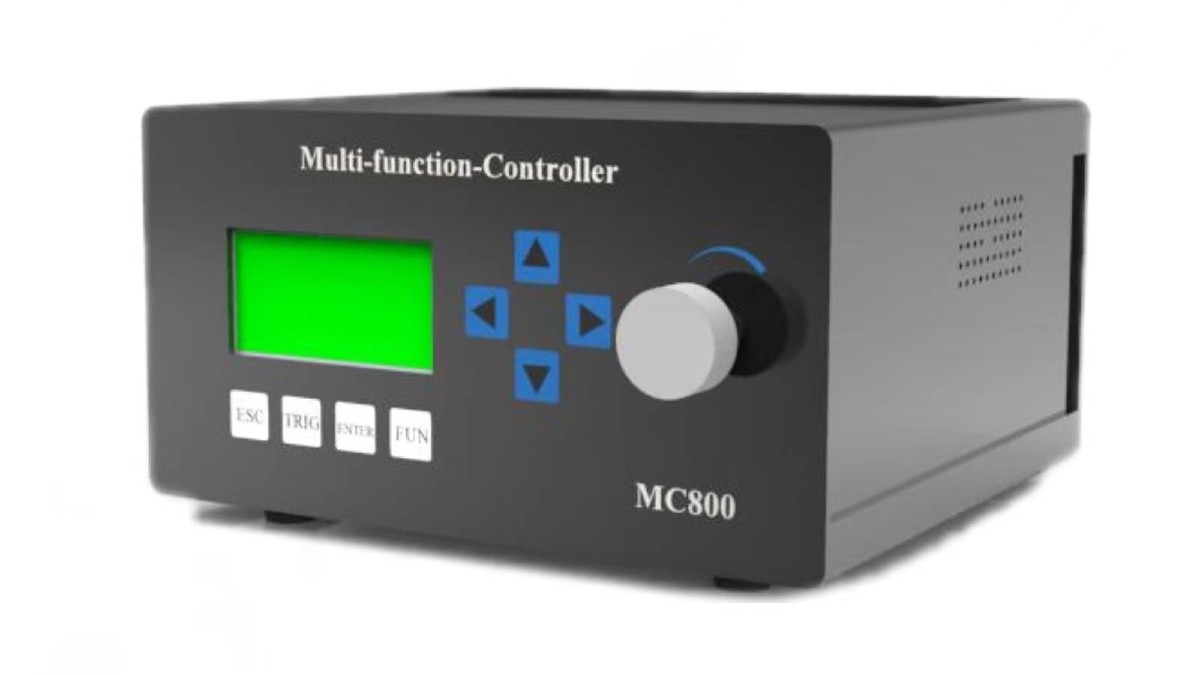
【案例1】华东一家摄像头模组厂的双工位点胶站,遇到一个很典型的问题:换线时工艺参数全靠老师傅凭记忆调,不同班组调出来的胶量差出一大截,班产量波动接近一成。我们给出的做法是把二十多组工艺参数固化成配方存进点胶控制器,配权限分级和一键调用。结果是,换线时间从四十五分钟压到八分钟,单点头胶量标准差由 0.021 克降到 0.006 克。这也是向宇龙一贯的做法:提供开放接口,让点胶数据直接进产线系统。
【案例2】西南一家新能源电池 Pack 厂的涂胶工位,遇到一个很典型的问题:气源压力白天夜里不一样,同一份参数上午合格下午就偏,返工单堆到班组长桌上。我们给出的做法是启用控制器的压力闭环与实时补偿,把气压波动写进自动修正逻辑。结果是,跨班次胶量一致性提升明显,因气压漂移造成的返工基本清零。这也是向宇龙一贯的做法:提供开放接口,让点胶数据直接进产线系统。
【案例3】华北一家半导体封装车间的试产线,遇到一个很典型的问题:小批量多品种,每次改工艺都要重新烧录,工程师一半时间耗在调试上。我们给出的做法是用带配方管理和版本记录的控制器,工艺变更留痕可追溯。结果是,新品导入周期缩短三分之一,工艺追溯有了完整记录。这也是向宇龙一贯的做法:用多通道同步与闭环补偿,把时序和压力波动管起来。
点胶控制器本质上管的是「什么时候出胶、出多少、出多久」这三件事。时序决定位置精度,压力决定流量,而温度与气压漂移是让参数失效的两大元凶,所以在选型时要优先看有没有闭环补偿与配方管理。
顺带说说维护:易损件应该按周期换,而不是等坏了再换。点胶系统的很多突发停机,追根溯源都是某个小件超期服役,把台账建起来,停机次数通常能降下来。
还有一个容易被忽略的点:胶水批次的差异。同一型号胶水换批之后黏度可能变化,如果工艺窗口留得不够,就会出现「参数没错但结果变了」的情况,建议在换批时补一次称重确认。
另外想提醒一句:点胶环境的温度和湿度同样值得记录。很多看似随机的波动,回溯之后都能和空调开关、季节更替对上号,把这些数据记下来,排查效率会高很多。
还有一点值得补充:操作培训的价值常被低估。同样的设备,培训到位和不到位,良率差距可以很明显。把标准作业做成图文卡挂在工位旁,往往比反复口头交代有效。
顺带说说维护:易损件应该按周期换,而不是等坏了再换。点胶系统的很多突发停机,追根溯源都是某个小件超期服役,把台账建起来,停机次数通常能降下来。
最后补充一句关于验证的建议:任何参数调整都要先小批量试,确认稳定之后再放量。跳过这一步直接上量,是量产阶段最大的风险来源之一。
再补充一个视角:点胶工序的良率问题,有时根源并不在点胶本身,而在前道工序来料的尺寸一致性。排查时不妨把视野放宽一点,避免只在点胶环节打转。
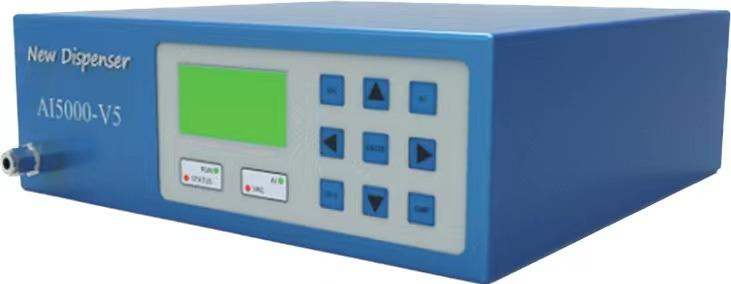
活动之外,日常的技术咨询也一直开放。便捷的点胶控制器销售厂家这类问题,越早梳理越省成本。